Эл. почта leona@chinarubberhose.com
2026-10-04
Выбор надежного промышленного высоконапорного шланга для пара котлов — это не просто закупка расходного материала, а инвестиция в безопасность всего производственного цикла. В 2026 году требования к промышленным трубопроводным системам ужесточились: новые экологические стандарты ЕАЭС и глобальные тренды на энергоэффективность заставляют инженеров пересматривать подходы к герметизации паровых магистралей. Ошибка в спецификации может стоить предприятию не только простоя оборудования, но и серьезных аварийных ситуаций, связанных с выбросом перегретого пара под давлением свыше 10 бар.
Мы работаем с поставками промышленных шлангов более 15 лет и видели эволюцию материалов от простой резины до сложных композитов с фторэластомерами. В этой статье мы разберем, почему традиционные решения часто выходят из строя раньше срока, как правильно рассчитать запас прочности и какие цены предлагает завод-изготовитель в текущих рыночных условиях. Мы не будем использовать маркетинговые клише, а опираться на технические данные, результаты испытаний и реальный опыт эксплуатации на объектах тяжелой промышленности.
Многие закупщики совершают одну и ту же ошибку: они выбирают шланг, ориентируясь только на рабочее давление, указанное в паспорте котла. Однако пар — это агрессивная среда, которая воздействует на материал комплексно. Высокая температура (до 180–200°C для насыщенного пара и выше для перегретого) вызывает деградацию полимерных цепей резины. Циклические нагрузки при пуске и остановке котла приводят к усталости материала. Если добавить к этому вибрацию насосного оборудования и возможные гидроудары, становится ясно, что обычный армированный шланг общего назначения не справится с задачей.
В нашей практике был случай, когда крупный пищевой комбинат использовал шланги с маркировкой EPDM для подключения парогенераторов. Производитель указывал стойкость к температуре до 150°C. Теоретически этого было достаточно. Однако через 4 месяца эксплуатации произошла серия микроразрывов во внутреннем слое. Причина крылась не в температуре, а в качестве конденсата, который содержал следы химических реагентов для водоподготовки. EPDM оказался чувствителен к определенным окислителям. Замена на шланги из специального термостойкого синтетического каучука с усиленным текстильным кордом решила проблему полностью. Этот пример показывает: важен не только параметр давления, но и химическая совместимость.
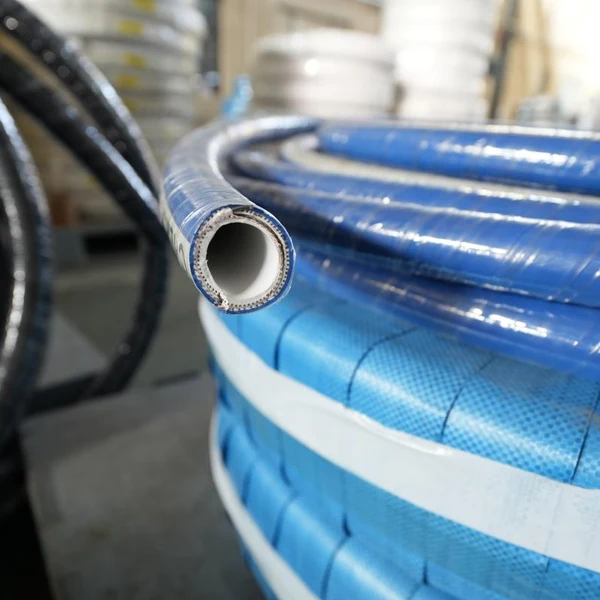
Для того чтобы избежать подобных сценариев, необходимо понимать структуру современного промышленного шланга. Он состоит из трех ключевых слоев, каждый из которых выполняет свою функцию. Внутренний слой (inner tube) должен быть гладким, чтобы минимизировать потери давления и предотвращать накопление конденсата, который может вызвать коррозию или гидравлический удар. Армирующий слой (reinforcement) обычно представляет собой оплетку из высокопрочной синтетической нити или стальной проволоки. Именно он воспринимает механические нагрузки. Внешний слой (cover) защищает арматуру от внешних повреждений, озона и ультрафиолета.
При выборе промышленного высоконапорного шланга для пара котлов всегда запрашивайте диаграмму химической стойкости материала внутреннего слоя именно для ваших рабочих сред. Не полагайтесь на общие заявления о “термостойкости”. Уточняйте, какая именно температура является максимальной непрерывной, а какая — пиковой кратковременной. Разница между ними может составлять 20–30 градусов, что критично для долговечности изделия.
Рынок промышленных шлангов в 2026 году предлагает несколько основных типов материалов для внутренних камер. Понимание их различий позволяет оптимизировать бюджет без ущерба для безопасности. Рассмотрим три наиболее распространенных варианта, используемых в котельных установках средней и высокой мощности.
EPDM остается самым популярным материалом для систем насыщенного пара благодаря отличному балансу цены и производительности. Он обладает выдающейся стойкостью к горячему воду и пару, а также к озону и погодным воздействиям. Рабочий температурный диапазон обычно составляет от -40°C до +150°C (кратковременно до +170°C). Однако у EPDM есть слабое место: он не совместим с маслами, жирами и многими углеводородами. Если в вашей системе существует риск попадания смазочных материалов из компрессоров или другого оборудования в паропровод, EPDM быстро набухнет и потеряет прочность.
Армирование шлангов из EPDM чаще всего выполняется синтетической нитью высокого модуля упругости. Это обеспечивает гибкость и легкость монтажа, но ограничивает максимальное рабочее давление обычно пределом в 10–15 бар. Для большинства стандартных котельных этого достаточно. Важно обращать внимание на толщину стенки: для давлений выше 10 бар производители увеличивают количество слоев оплетки, что делает шланг жестче. При монтаже таких шлангов требуется больший радиус изгиба, иначе возможно пережатие потока.
Когда речь идет о перегретом паре с температурой выше 180°C или о средах с агрессивными химическими примесями, PTFE становится безальтернативным выбором. Этот материал инертен практически ко всем известным химикатам и выдерживает температуры до +260°C непрерывно. Гладкость поверхности PTFE исключает налипания и бактериальные загрязнения, что критично для фармацевтической и пищевой промышленности. Однако PTFE не имеет собственной эластичности. Поэтому такие шланги всегда имеют металлическую оплетку из нержавеющей стали (AISI 304 или AISI 316L) для компенсации теплового расширения и сохранения целостности.
Шланги с внутренним слоем из PTFE и внешней стальной оплеткой значительно дороже резиновых аналогов. Их стоимость может быть в 3–5 раз выше. Кроме того, они менее гибкие и требуют использования специальных фитингов с обжимными кольцами, так как стандартные хомутовые соединения могут не обеспечить герметичность на гладкой поверхности тефлона. При выборе такого решения необходимо тщательно рассчитывать длину шланга с учетом теплового удлинения, которое у PTFE значительно выше, чем у резины.
В нишевых применениях, где требуется экстремальная гибкость при низких температурах окружающего воздуха (например, для мобильных парогенераторов, работающих зимой на открытом воздухе), используются силиконовые шланги. Силикон сохраняет эластичность до -60°C. Но его механическая прочность на разрыв ниже, чем у EPDM. Поэтому силиконовые шланги для высокого давления обязательно армируются стальным спиральным каркасом. Это делает их тяжелыми и дорогими. Обычно их применяют там, где другие материалы трескаются на морозе.
Современные термоэластопласты (TPE) пытаются занять среднюю нишу, предлагая перерабатываемость и хорошую стойкость к пару. Однако в сегменте высоких давлений (свыше 16 бар) их применение пока ограничено из-за проблем с долгосрочной стабильностью при циклических нагрузках. Мы рекомендуем использовать TPE только для низконапорных линий отвода конденсата, но не для подачи основного пара в котел.
При заказе партии всегда уточняйте стандарт изготовления. В России и странах ЕАЭС основным документом является ГОСТ, однако многие заводы-производители также сертифицируют продукцию по европейским стандартам EN 12115 или американским SAE J20R3. Наличие сертификата соответствия ТР ТС (ЕАС) является обязательным для легальной эксплуатации на территории таможенного союза. Отсутствие маркировки EAC на шланге — прямой путь к штрафам при проверке Ростехнадзора.
Внешний вид шланга мало говорит о его возможностях. Ключевую роль играет конструкция армирования. Давайте разберем, как расшифровать технические обозначения, которые вы видите в каталогах производителей.
Текстильная оплетка (Textile Braid). Обозначается как 1TE, 2TE и т.д., где цифра указывает на количество слоев. Текстильная арматура обеспечивает высокую гибкость и малый вес. Она идеально подходит для статических или слабоподвижных соединений. Предел рабочего давления для двухслойной текстильной оплетки обычно составляет 10–12 бар. Преимущество — отсутствие риска коррозии арматуры. Недостаток — чувствительность к внешним механическим повреждениям (перетирание, порезы).
Стальная проволочная оплетка (Steel Wire Braid). Обозначается как 1SN, 2SN, 1ST, 2ST. Стальная проволока наносится поверх внутреннего слоя под углом, близким к 54 градусам (угол нейтральности), что позволяет эффективно воспринимать внутреннее давление. Двойная оплетка (2SN) позволяет достигать давлений до 20–25 бар и выше. Такие шланги более жесткие, имеют больший радиус изгиба, но значительно прочнее на разрыв. Важно: стальная оплетка должна быть защищена качественным внешним слоем резины, стойким к истиранию. Если внешний слой поврежден, влага попадает на проволоку, начинается коррозия, и шланг лопается внезапно.
Спиральная навивка (Spiral Wire). Используется для сверхвысоких давлений (от 30 бар и выше). Проволока наматывается спиралями с разным направлением витков. Это самая прочная, но и самая неподвижная конструкция. Шланги со спиральной навивкой плохо гнутся и требуют установки на поворотах трассы специальных угловых фитингов. Их применение в котельных оправдано только на магистральных линиях высокого давления, где вибрация минимальна.
| Тип армирования | Макс. рабочее давление (бар) | Гибкость | Устойчивость к вибрации | Типичное применение |
|---|---|---|---|---|
| Текстильная оплетка (2TE) | до 12 | Высокая | Средняя | Подключение приборов, короткие патрубки |
| Стальная оплетка (2SN) | до 25 | Средняя | Высокая | Основные паропроводы, подключение котлов |
| Спиральная навивка (4SP) | до 40+ | Низкая | Низкая | Магистральные линии высокого давления |
| PTFE + Стальная оплетка | до 20 | Низкая | Средняя | Пищевая/фармацевтическая промышленность, перегретый пар |
Обратите внимание на коэффициент запаса прочности (Safety Factor). Для промышленных шлангов пара он должен быть не менее 4:1. Это означает, что шланг, рассчитанный на рабочее давление 10 бар, должен выдерживать кратковременное давление 40 бар без разрыва. Некоторые дешевые аналоги с рынка имеют запас прочности 2:1 или 3:1. Использование таких изделий на паровых линиях категорически запрещено правилами промышленной безопасности. Всегда требуйте протоколы гидравлических испытаний от партии.
Стоимость промышленного высоконапорного шланга для пара котлов формируется из нескольких компонентов: сырьевые материалы, сложность производства, сертификация и логистика. В 2026 году наблюдается стабилизация цен на синтетические каучуки после волатильности предыдущих лет, однако стоимость высококачественной стальной проволоки и латунных фитингов остается высокой из-за логистических ограничений и курса валют.
Покупка напрямую у завода-производителя позволяет сэкономить от 20% до 35% по сравнению с покупкой через дистрибьюторов. Однако здесь важно различать понятия “завод” и “переупаковщик”. Настоящий производитель имеет собственное экструзионное оборудование, вулканизационные прессы и лабораторию контроля качества. Он может предоставить индивидуальные длины шлангов, нестандартные цвета внешней оболочки для цветовой маркировки потоков и нанесение лазерной маркировки с шагом в 1 метр.
Ориентировочные цены на рынке РФ и СНГ за погонный метр шланга диаметром DN25 (1 дюйм) в 2026 году:
Минимальная партия заказа (MOQ) на заводах обычно составляет от 50 метров одного типоразмера. Это связано с настройкой экструдеров. Если вам нужно всего 5 метров, цена за метр будет существенно выше из-за затрат на переналадку и ручную обработку. Для крупных проектов (от 1000 метров) заводы готовы предоставлять дополнительные скидки и резервировать производственные мощности, обеспечивая фиксацию цены на срок до 3–6 месяцев.
Сроки изготовления стандартной продукции составляют 3–5 рабочих дней. Нестандартные длины или сложные конфигурации с обжимом фитингов могут занимать до 10–14 дней. Логистика по России осуществляется транспортными компаниями, срок доставки зависит от региона, в среднем 3–7 дней. При экспорте в страны ЕАЭС (Казахстан, Беларусь) сроки увеличиваются на время таможенного оформления, хотя внутри союза пошлины отсутствуют.
Даже покупая у проверенного завода, необходимо проводить входной контроль. Вот чек-лист, который используют наши инженеры:
Если вы обнаружите несоответствия, не монтируйте шланг. Составьте акт расхождений и свяжитесь с поставщиком. Ответственный завод-производитель заменит бракованную партию за свой счет. Игнорирование дефектов на этапе приемки перекладывает всю ответственность за аварию на эксплуатирующую организацию.
Даже самый дорогой и качественный шланг выйдет из строя преждевременно, если его неправильно смонтировать. Статистика сервисных служб показывает, что до 60% отказов происходят не из-за дефекта материала, а из-за ошибок монтажа и эксплуатации.
Ошибка №1: Натяжение при монтаже. Шланг нельзя устанавливать “в натяг”. При подаче пара он нагревается и немного удлиняется (особенно резиновые модели). Если шланг изначально натянут, тепловое расширение создаст дополнительное осевое напряжение, которое вырвет шланг из фитинга или ослабит обжим. Всегда оставляйте запас длины в 3–5% или монтируйте шланг с небольшим провисом.
Ошибка №2: Изгиб под напряжением. Радиус изгиба должен соблюдаться строго. Если шланг изогнут сильнее, чем допускает спецификация, внутренний канал пережимается, проходное сечение уменьшается, скорость потока растет, возникает эрозия. Кроме того, в месте перегиба арматура испытывает пиковые нагрузки. Используйте направляющие скобы или пружины для защиты шланга от перегиба в критических точках.
Ошибка №3: Контакт с горячими поверхностями. Хотя шланг предназначен для пара внутри, его внешняя оболочка не всегда рассчитана на контакт с раскаленными трубами или корпусом котла. Расстояние от внешней поверхности шланга до горячих конструкций должно быть не менее 50 мм, либо необходимо использовать термоизоляционные чехлы. Постоянный нагрев внешней оболочки приводит к ее растрескиванию и оголению арматуры.
Ошибка №4: Использование неподходящих фитингов. Нельзя использовать обычные водяные хомуты для паровых шлангов высокого давления. Необходимы специальные паровые хомуты с винтовым механизмом усиления или, что предпочтительнее, обжимные фитинги. Обжимной фитинг обеспечивает герметичность за счет пластической деформации гильзы, которая надежно фиксирует шланг на штуцере. Хомуты же могут ослабнуть от вибрации и перепадов температур.
Регулярный технический осмотр должен проводиться не реже одного раза в месяц. Ищите признаки утечки пара (свист, конденсат вокруг соединения), изменения цвета оболочки (потемнение указывает на перегрев), появления трещин или вздутий. Любой подозрительный шланг должен быть немедленно выведен из эксплуатации и заменен. Ремонт паровых шлангов скотчем, герметиками или сваркой недопустим и опасен для жизни.
В 2026 году контроль за соблюдением технических регламентов усилился. Для законного использования шлангов в составе опасных производственных объектов (котельные относятся к ним) продукция должна соответствовать требованиям Технических Регламентов Таможенного Союза. Основные документы:
Маркировка EAC на изделии и в сопроводительных документах подтверждает, что продукт прошел необходимые испытания и безопасен для использования на территории стран-членов ЕАЭС. Отсутствие этой маркировки делает эксплуатацию незаконной и лишает страховую компанию оснований для выплат в случае аварии.
Кроме того, многие крупные российские корпорации (Газпром, Роснефть, РЖД) имеют собственные внутренние стандарты качества (СТП), которые могут быть строже государственных. При работе с такими заказчиками необходимо уточнять, приняты ли шланги конкретного производителя в их реестре допущенных материалов. Заводы-изготовители, ориентированные на B2B сектор, обычно имеют все необходимые допуски и готовы предоставить пакеты документов для тендеров.
Срок службы зависит от интенсивности эксплуатации, температуры и качества монтажа. В среднем, качественные шланги из EPDM служат 2–3 года при постоянной работе. Шланги из PTFE могут служить 5 лет и более. Однако регламент многих предприятий предписывает превентивную замену шлангов каждые 12–18 месяцев независимо от их внешнего состояния, чтобы исключить риск внезапного отказа.
Технически да, шланг для пара (рассчитанный на высокие температуры и давление) можно использовать для горячей воды. Обратное неверно: шланг для горячей воды не выдержит температуры и давления пара и быстро разрушится. Использование более универсального парового шланга для воды экономически неоправданно из-за его более высокой стоимости, но безопасно.
Диаметр выбирается исходя из требуемого расхода пара (кг/час) и допустимой скорости потока. Для насыщенного пара рекомендуемая скорость составляет 20–30 м/с. Превышение скорости приводит к шуму, вибрации и эрозии. Слишком большой диаметр ведет к излишним потерям тепла и конденсатообразованию. Используйте таблицы пропускной способности или обратитесь к инженерам завода для расчета.
В технической терминологии эти слова часто используются как синонимы. Однако “рукав” чаще подразумевает изделия большого диаметра для перекачки больших объемов сред, часто без металлических фитингов на концах. “Шланг” — это термин для изделий меньшего диаметра (до 2–3 дюймов), которые обычно поставляются уже с установленными соединительными головками или фитингами. Для котельных установок чаще используют термин “паровой шланг”.
Да, ответственные заводы-производители предоставляют гарантию на продукцию, обычно от 12 до 24 месяцев. Гарантия распространяется на производственные дефекты (расслоение, разрыв по шву, брак материала). Гарантия не покрывает повреждения, вызванные неправильным монтажом, превышением рабочих параметров, механическими повреждениями или естественным износом.
Выбор промышленного высоконапорного шланга для пара котлов в 2026 году требует внимательного подхода к деталям. Не экономьте на качестве сырья и армирования. Дешевый шланг может сэкономить вам 10–15% бюджета сейчас, но риск простоя производства и аварийных работ многократно перекроет эту экономию. Ориентируйтесь на производителей, которые предоставляют полную техническую документацию, сертификаты ЕАС и имеют собственную лабораторию контроля качества.
Мы рекомендуем формировать запас критически важных шлангов на складе, чтобы иметь возможность быстрой замены в случае непредвиденных обстоятельств. Стандартизация используемых типоразмеров упростит логистику и снизит затраты на обучение персонала. Если вы планируете модернизацию котельной или замену парка шлангов, запросите коммерческое предложение напрямую у завода-изготовителя. Это позволит получить актуальные цены, технические консультации и индивидуальные условия поставки.
Помните: надежность паровой системы — это ваша безопасность и бесперебойность бизнеса. Доверяйте профессионалам, проверяйте сертификаты и соблюдайте правила монтажа. Для получения подробной консультации по подбору шлангов под ваши конкретные параметры давления и температуры, а также для запроса прайс-листа с ценами от завода, воспользуйтесь формой обратной связи.
Свяжитесь с нами сегодня, чтобы обсудить ваши потребности и получить персональное предложение на поставку высококачественных промышленных шлангов.
Дополнительные материалы по теме: каталог промышленных шлангов, технические требования к паропроводам.